Séchage par atomisation des hydrolysats protéiques : ce que les équipes de production surveillent avant le sécheur
Un sécheur par atomisation ne corrige pas un procédé d’hydrolyse variable. Il le révèle.
Pour les fabricants d’hydrolysats protéiques, les performances du sécheur se décident souvent en amont : variabilité de la protéine brute, comportement enzymatique, maîtrise du degré d’hydrolyse, profil des peptides solubles, évolution de la viscosité, charge insoluble, et manière dont l’hydrolysat traverse les étapes de clarification et de concentration avant l’atomisation.
C’est pourquoi le choix de l’enzyme est déterminant. Peptarion intervient comme fournisseur d’enzymes pour la production d’hydrolysats protéiques avec une approche pratique : hydrolyse répétable, fenêtres de procédé prévisibles, comportement aval plus propre et accompagnement technique reliant le choix enzymatique à la réalité de l’usine.
Le sécheur révèle chaque incohérence en amont
Le séchage par atomisation ressemble à une opération thermique, mais l’alimentation qui entre dans le sécheur porte l’historique du lot.
Les équipes de production surveillent généralement :
- Une viscosité d’alimentation qui varie d’un lot à l’autre
- Des solides en suspension qui sollicitent les buses ou les atomiseurs rotatifs
- La formation de mousse pendant le transfert, la concentration ou l’atomisation
- Une mauvaise solubilité ou des sédiments dans la poudre finale
- Un comportement collant de la poudre dû à un profil défavorable de peptides et de solides
- Un rendement variable lié aux dépôts, à la fréquence de nettoyage ou aux interruptions non planifiées du sécheur
- Un développement aromatique plus difficile à maîtriser lorsque l’hydrolyse va trop loin
Le sécheur est parfois l’endroit où les symptômes apparaissent. La cause se trouve souvent plus tôt, dans la cuve.
Le contrôle de l’hydrolyse est une variable de contrôle du séchage
L’hydrolyse protéique modifie la taille moléculaire, la solubilité, la rétention d’eau, la viscosité et la réponse à la chaleur. Lorsque le profil d’hydrolyse est maîtrisé, le sécheur reçoit une alimentation plus stable. Lorsqu’il ne l’est pas, les équipes aval compensent par une cadence plus lente, davantage de contrôles, plus de nettoyage et des choix opératoires plus restreints.
Les variables clés de l’hydrolyse incluent :
Plage de degré d’hydrolyse
L’objectif n’est pas simplement « plus d’hydrolyse ». Une hydrolyse insuffisante peut laisser une solubilité médiocre et une charge insoluble élevée. Une hydrolyse excessive peut accroître l’amertume, modifier le caractère collant ou créer des difficultés lors de la concentration.
Une plage maîtrisée fournit à l’équipe de séchage une alimentation plus prévisible.
Spécificité enzymatique
Différentes protéases coupent les structures protéiques de manières différentes. Cela influence la distribution des peptides, l’évolution de la viscosité, la solubilité et le risque sensoriel. Le bon système enzymatique doit être adapté à la matière première, aux spécifications du produit et au procédé aval.
Fenêtre de procédé
Les équipes de production ont besoin d’un système enzymatique performant de manière fiable dans des conditions industrielles réalistes. Une bonne recommandation enzymatique doit tenir compte du profil réel de montée en température de l’usine, du temps de maintien, des pratiques d’ajustement du pH, de l’intensité de mélange et de l’étape d’inactivation.
Variation de la matière première d’un lot à l’autre
Les flux protéiques issus du poisson, de la volaille, du collagène, du soja, du pois, des produits laitiers et d’autres sources peuvent varier fortement. La stratégie enzymatique doit aider à absorber cette variation sans contraindre l’usine à une gestion permanente des urgences.
Ce qu’il faut mesurer avant le séchage par atomisation
Avant d’envoyer l’hydrolysat vers le sécheur, les équipes de production ont généralement intérêt à appliquer un contrôle pré-sécheur rigoureux. Le but n’est pas de ralentir la production. Il est d’éviter qu’une alimentation instable ne devienne un problème de séchage.
1. Tendance de viscosité
La viscosité affecte le pompage, l’échange thermique, l’atomisation, la formation des gouttelettes et la charge du sécheur. Une tendance de viscosité stable indique à l’équipe que l’hydrolyse et la concentration se comportent comme prévu.
Si la viscosité change fortement d’un lot à l’autre, il convient d’examiner :
- La préparation de la matière première
- La stratégie de dosage enzymatique
- Le contrôle du point final d’hydrolyse
- L’efficacité de l’inactivation thermique
- Le comportement en concentration
- La gestion des solides avant filtration
2. Charge insoluble
Les insolubles peuvent générer une pression de filtration, des sédiments, une usure des buses et des problèmes de qualité de poudre. Ils peuvent provenir d’une hydrolyse incomplète, d’une variation de matière première, d’un dommage thermique, d’une séparation insuffisante ou d’une clarification inadéquate.
Un programme d’hydrolyse doit favoriser une séparation plus propre et un flux d’alimentation au comportement constant avant séchage.
3. Comportement en filtration et clarification
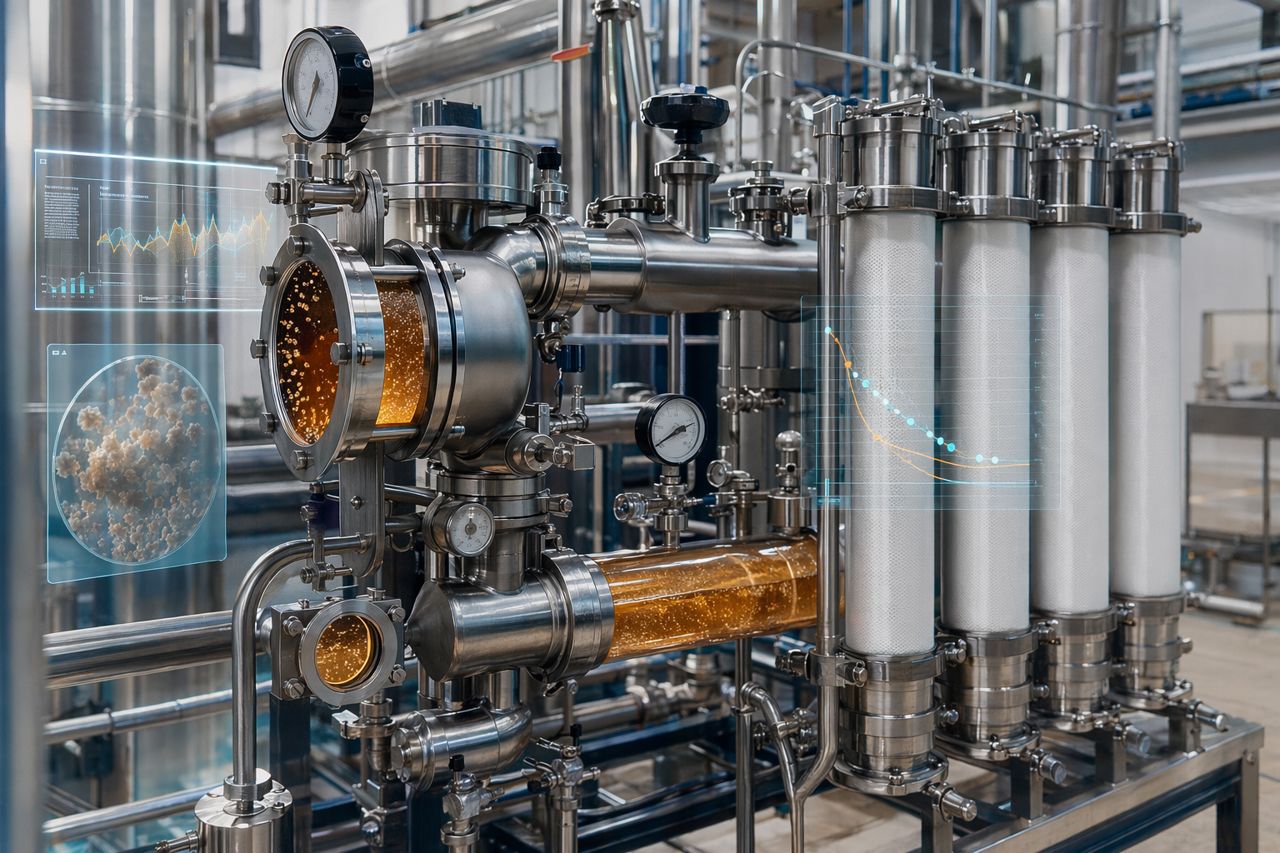
La filtration est l’un des signaux opérationnels les plus utiles dans la production d’hydrolysats. Si la filtration ralentit, si le colmatage augmente ou si la pression différentielle monte plus vite que prévu, le profil d’alimentation a peut-être changé.
Les équipes de production doivent relier le comportement en filtration à :
- La sélection enzymatique
- Le point final d’hydrolyse
- L’historique de dénaturation des protéines
- La charge en graisses et en minéraux
- Le profil de température
- Le temps de maintien avant clarification
4. Tendance à la formation de mousse
La mousse peut réduire le volume utile des cuves, perturber la concentration et affecter l’atomisation. L’hydrolyse peut modifier le comportement tensioactif des peptides ; la formation de mousse est donc souvent liée à la fois au choix de l’enzyme et au contrôle du procédé.
La gestion de la mousse ne doit pas reposer uniquement sur une correction aval. Elle doit commencer dès la conception de l’hydrolyse.
5. Réponse à la chaleur et risque aromatique
Le séchage par atomisation applique rapidement de la chaleur, mais la réponse de l’alimentation dépend de sa composition. Le profil peptidique, les sucres résiduels, les sels, les lipides et la concentration en solides influencent tous la couleur, l’arôme, le caractère collant et le comportement de la poudre finie.
Un procédé d’hydrolyse stable aide le sécheur à rester dans une fenêtre de qualité produit plus sûre.
Le choix de l’enzyme influence le rendement aval
Le rendement n’est pas seulement une valeur liée au sécheur. Il dépend de la quantité de protéines rendues solubles, des pertes pendant la séparation, des dépôts de matière dans les équipements et de la fréquence à laquelle la ligne doit s’arrêter pour nettoyage.
Le bon système de protéases peut aider les équipes de production à améliorer :
- La récupération des peptides solubles
- La régularité de la séparation
- L’efficacité de la concentration
- La stabilité de l’atomisation
- L’écoulement de la poudre
- La solubilité du produit fini
- La répétabilité des lots
C’est là qu’un fournisseur technique d’enzymes apporte de la valeur. Peptarion accompagne la sélection enzymatique en considérant le procédé final, et non uniquement la cuve d’hydrolyse.
Schémas courants de défaillance avant séchage
L’hydrolysat se filtre bien une semaine, puis mal la semaine suivante
Les causes probables incluent la variation de la matière première, une hydrolyse incomplète, un traitement thermique irrégulier ou des changements dans le profil des solides. Examinez le programme enzymatique et les critères de point final avant de modifier le matériel de filtration.
Le sécheur fonctionne, mais la poudre devient collante
Le caractère collant peut refléter la composition des solides, le profil peptidique, des composants résiduels de faible masse moléculaire, la concentration de l’alimentation ou les conditions de séchage. L’intensité de l’hydrolyse et la spécificité enzymatique peuvent contribuer au comportement de la poudre au séchage.
L’atomisation devient instable
Vérifiez la viscosité, les solides en suspension, la séparation des graisses, la température d’alimentation et la concentration. Si l’hydrolyse amont dérive, l’atomisation le révélera souvent rapidement.
La poudre finale présente des sédiments ou une mauvaise reconstitution
Cela peut indiquer une solubilisation insuffisante, une clarification incomplète, une agrégation thermique ou un profil peptidique qui ne correspond pas à la cible produit. Le choix enzymatique doit être examiné en parallèle avec les conditions de séparation et de séchage.
Questions pratiques avant de choisir un système enzymatique
Avant de recommander une enzyme pour la production d’hydrolysats protéiques, Peptarion examine le procédé dans son ensemble. Les questions utiles incluent :
- Quelle source protéique est hydrolysée ?
- Le produit cible est-il un ingrédient nutritionnel, fonctionnel, aromatique, destiné à l’alimentation animale, un nutriment de fermentation ou un ingrédient de spécialité ?
- Quel profil de solubilité et quel profil sensoriel sont requis ?
- Quelle étape de filtration ou de centrifugation est utilisée ?
- Une concentration est-elle réalisée avant le séchage par atomisation ?
- Quels problèmes de stabilité de l’alimentation apparaissent avant le sécheur ?
- Où les pertes de rendement se produisent-elles ?
- Quelle est l’amplitude de la fenêtre de procédé acceptable ?
- Quelle variation d’un lot à l’autre provoque actuellement des arrêts de production ?
Le meilleur choix enzymatique est celui qui soutient à la fois les spécifications du produit et le rythme opérationnel de l’usine.
Un hydrolysat maîtrisé rend le sécheur plus serein
Le séchage par atomisation est plus simple lorsque l’alimentation est prévisible. Pour les fabricants d’hydrolysats protéiques, cette prévisibilité commence par une hydrolyse enzymatique maîtrisée.
Peptarion fournit des solutions enzymatiques pour la production d’hydrolysats protéiques avec une priorité donnée aux résultats industriels : hydrolyse régulière, comportement aval fiable et support technique aidant les équipes à réduire les surprises avant le sécheur.
Demander un devis
Vous planifiez un nouveau produit hydrolysé, améliorez une ligne existante ou cherchez à résoudre une variabilité avant séchage ? Partagez votre source protéique, les grandes lignes de votre procédé, vos spécifications cibles et votre goulot d’étranglement actuel via le formulaire de demande de devis. Peptarion vous aidera à identifier une orientation enzymatique adaptée à vos conditions de production.