Indicateurs de contrôle qualité suivis par les responsables de production d’hydrolysats de protéines
Pour un fabricant d’hydrolysats de protéines, le contrôle qualité ne se limite pas à la libération finale du produit. Les indicateurs les plus utiles sont ceux qui aident les responsables de production à vérifier si le lot évolue dans la fenêtre de procédé prévue, avant que le rendement, le goût, la solubilité ou le comportement en filtration ne commencent à dériver.
Peptarion intervient comme fournisseur d’enzymes pour la production d’hydrolysats de protéines, avec une approche pratique : hydrolyse maîtrisée, comportement de lot reproductible et support technique reliant le choix enzymatique aux réalités de l’usine.
Pourquoi les indicateurs QC sont importants pendant l’hydrolyse
Les substrats protéiques sont naturellement variables. Différents lots de matières premières peuvent modifier l’humidité, les résidus lipidiques, la charge minérale, la structure native des protéines et le profil d’impuretés. Si le programme enzymatique n’est pas adapté à cette variabilité, une même recette de procédé peut donner des résultats différents.
Les responsables de production suivent généralement les indicateurs QC pour répondre à quatre questions opérationnelles :
- Le substrat se comporte-t-il comme le dernier lot approuvé ?
- L’hydrolyse progresse-t-elle au rythme prévu ?
- Le lot reste-t-il dans un profil de viscosité et de mélange exploitable ?
- La séparation, la concentration, le séchage ou le mélange en aval resteront-ils stables ?
L’objectif n’est pas de collecter davantage de données. L’objectif est de prendre des décisions plus tôt afin de protéger le débit de production et la constance du produit fini.
1. Acceptation des matières premières et variabilité du substrat
La maîtrise de l’hydrolyse commence avant l’ajout de l’enzyme. La qualité de la protéine entrante définit les limites du reste du lot.
Les équipes de production doivent surveiller :
- La concentration en protéines et la constance des solides
- Les résidus de matières grasses, de cendres et d’insolubles
- L’exposition thermique antérieure ou l’historique de dénaturation
- La granulométrie ou l’uniformité de la suspension
- Les variations d’odeur, de couleur et de comportement à la manipulation d’un lot à l’autre
Lorsque la variabilité de la matière première est visible tôt, le choix enzymatique et les conditions de procédé peuvent être ajustés avant que le lot n’entre dans la phase la plus sensible de l’hydrolyse.
2. Tendance du degré d’hydrolyse
Le degré d’hydrolyse est l’un des indicateurs centraux de l’orientation du procédé. Il aide les responsables de production à comprendre si la dégradation des chaînes protéiques progresse vers la cible fonctionnelle ou nutritionnelle prévue.
La valeur finale n’est pas le seul élément important. La tendance compte. Un procédé stable doit présenter une évolution maîtrisée le long de la courbe d’hydrolyse attendue, sans accélération soudaine ni plateau imposant des corrections réactives.
Une vision QC pratique doit relier le degré d’hydrolyse aux éléments suivants :
- Stratégie d’ajout enzymatique
- Temps de séjour
- Maîtrise du pH et de la température
- Efficacité du mélange
- Différences entre lots de substrat
- Risque d’amertume et profil aromatique
- Charge de filtration en aval
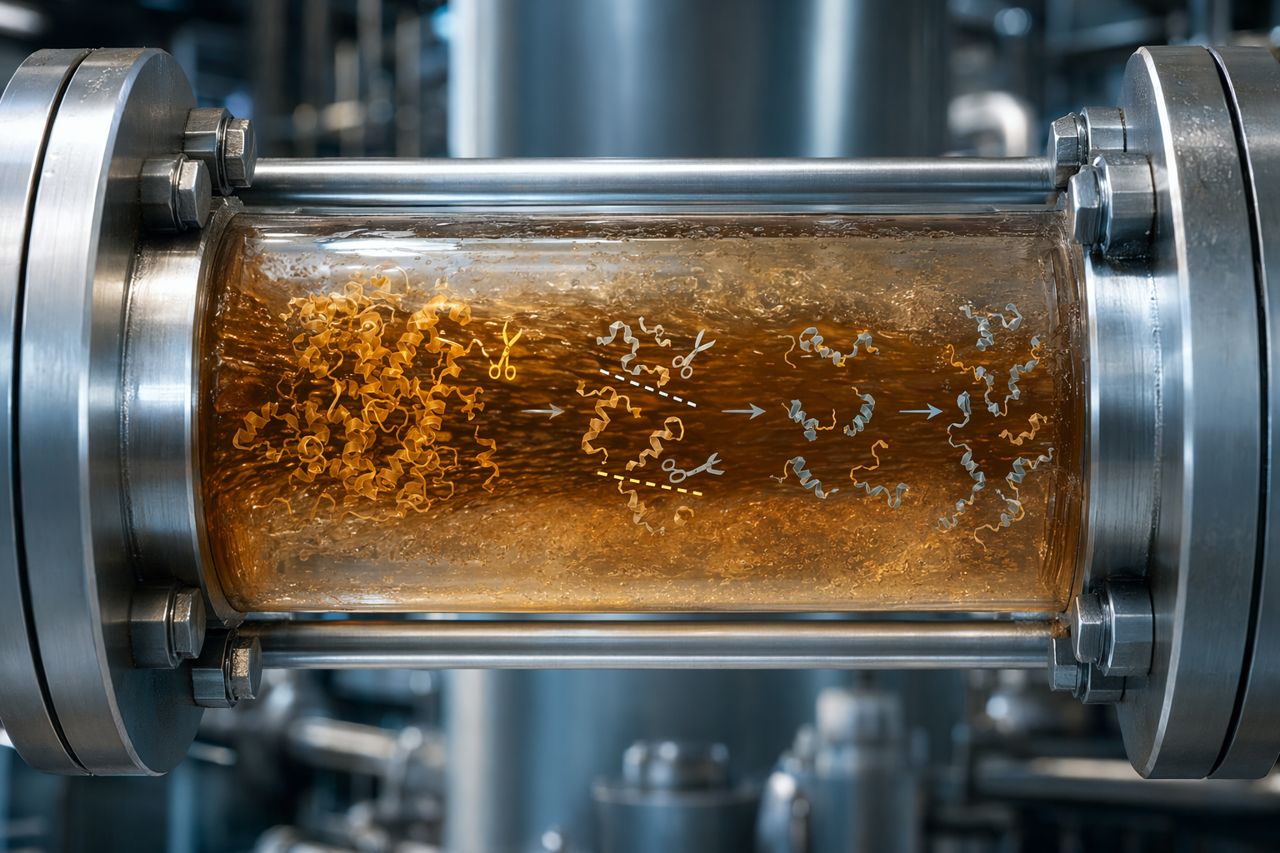
Peptarion accompagne ses clients dans le choix de systèmes enzymatiques permettant de viser un profil de coupure défini, plutôt que de simplement pousser l’hydrolyse plus fortement.
3. Profil peptidique et performance fonctionnelle
Deux lots peuvent présenter des niveaux globaux d’hydrolyse similaires tout en se comportant différemment en application. Le profil peptidique donne aux équipes de production et techniques une meilleure lecture de la manière dont l’hydrolyse a structuré la matière.
Selon le produit, la distribution peptidique peut influencer :
- La solubilité
- Le comportement en émulsification ou en foisonnement
- La sensation en bouche
- Le positionnement nutritionnel
- La stabilité thermique
- L’amertume et l’impact sensoriel
- La performance dans les formulations des clients
Pour les responsables de production, l’intérêt est opérationnel : le profil peptidique aide à expliquer pourquoi un lot respecte un indicateur, mais se comporte malgré tout différemment en aval ou chez le client.
4. Viscosité et manipulation de la suspension
La viscosité est l’un des indicateurs les plus immédiats sur le terrain. Si la suspension se fluidifie trop rapidement, reste trop épaisse ou évolue de manière imprévisible, le problème peut apparaître plus tard sous forme de mauvais transfert thermique, de mélange irrégulier, de contrainte sur les pompes, de pression de filtration ou de gestion incohérente des solides.
Suivez le comportement de la viscosité par rapport à l’étape du procédé, et pas seulement en fin de lot. Les points de contrôle utiles incluent :
- Avant l’ajout de l’enzyme
- En début d’hydrolyse
- Au point d’ajustement intermédiaire du procédé
- Avant l’inactivation ou l’étape de maintien
- Avant la séparation ou la concentration
Un programme enzymatique maîtrisé doit soutenir une évolution prévisible de la viscosité, que les opérateurs peuvent anticiper.
5. Rendement soluble et stabilité de récupération
Le rendement est souvent l’endroit où la variation du procédé devient financièrement visible. Dans la production d’hydrolysats, le rendement dépend de l’efficacité avec laquelle la protéine est convertie en matière soluble et de la quantité de produit utilisable qui résiste aux opérations en aval.
Les responsables de production doivent relier le rendement soluble aux facteurs suivants :
- Qualité du lot de matière première
- Maîtrise du point final d’hydrolyse
- Comportement en séparation
- Tendances de la fraction insoluble
- Stabilité en concentration et en séchage
- Besoins de reprise ou de mélange
Si le rendement est élevé mais que la filtration est mauvaise, le procédé peut rester coûteux. Si la filtration est facile mais que la performance fonctionnelle est faible, l’hydrolyse n’est peut-être pas allée assez loin. Le meilleur ajustement enzymatique soutient à la fois la récupération et l’objectif produit.
6. Filtration, centrifugation et comportement en aval
La performance en aval est l’un des signes les plus clairs d’une hydrolyse maîtrisée. Un lot qui semble acceptable dans le réacteur peut malgré tout générer une charge importante dans les filtres, séparateurs, évaporateurs ou sécheurs.
Suivez des indicateurs tels que :
- Tendance du débit de filtration
- Entraînement de solides
- Comportement de décharge du séparateur
- Tendance au colmatage des membranes, le cas échéant
- Aspect du liquide clarifié
- Comportement du concentré à la manipulation
- Constance de l’alimentation du sécheur
Lorsque ces indicateurs dérivent, le choix enzymatique peut faire partie de la solution. L’objectif n’est pas seulement d’atteindre la cible d’hydrolyse, mais de l’atteindre d’une manière qui soutient l’opération suivante.
7. Couleur, odeur et orientation sensorielle
Les changements de couleur et d’odeur peuvent indiquer un historique thermique, une variation de matière première, un risque microbiologique, une oxydation ou un surtraitement. Pour les hydrolysats utilisés en alimentation, nutrition, nutrition animale, fermentation ou applications de spécialité, ces attributs peuvent fortement influencer l’acceptation par le client.
Les équipes de production doivent considérer l’orientation sensorielle comme un signal de procédé, et non uniquement comme une observation QC finale. Une dérive d’odeur ou de couleur peut indiquer des changements de qualité du substrat, de temps de séjour, d’exposition à la température ou de point final d’hydrolyse.
8. Stabilité du pH, de la température et du temps de séjour
La performance enzymatique dépend de conditions opératoires maîtrisées. Même une enzyme bien sélectionnée peut donner des résultats incohérents si le pH, la température ou le temps de séjour sort de la fenêtre prévue.
Les responsables doivent examiner les données de procédé concernant :
- La stabilité pendant l’ajout de l’enzyme
- La réponse après chargement du substrat
- La constance du temps de maintien
- Les retards de transfert thermique
- Les effets du nettoyage ou du changement de production
- Les schémas d’intervention des opérateurs
La question pratique est simple : les conditions opératoires sont-elles suffisamment stables pour que l’enzyme produise le même profil d’hydrolyse d’un lot à l’autre ?
9. Constance de l’hydrolysat fini
Le QC final confirme si le lot répond aux exigences clients et internes. Il doit aussi alimenter la maîtrise du procédé en retour.
Les contrôles courants de constance finale incluent :
- Le comportement en solubilité et en limpidité
- La cible d’humidité ou de solides
- Le profil de couleur et d’odeur
- La plage de distribution peptidique
- Le profil en sels et minéraux, le cas échéant
- Le statut microbiologique
- La performance fonctionnelle dans l’application prévue
Pour les responsables de production, le QC final doit boucler la boucle. Si un lot est conforme mais a nécessité une correction inhabituelle de la part des opérateurs, le procédé mérite tout de même une attention particulière.
Construire un tableau de bord QC pour la production d’hydrolysats
Un tableau de bord utile doit être assez simple pour soutenir les décisions de production et assez détaillé pour l’analyse technique. Regroupez les indicateurs par point de décision :
Avant l’hydrolyse
- Profil du lot de matière première
- Solides de la suspension et comportement au mélange
- Couleur, odeur et charge insoluble de référence
Pendant l’hydrolyse
- Tendance du degré d’hydrolyse
- Stabilité du pH et de la température
- Évolution de la viscosité
- Respect du temps de séjour
- Interventions des opérateurs
Après l’hydrolyse
- Rendement soluble
- Comportement en filtration ou en séparation
- Qualité du liquide clarifié
- Comportement en concentration et en séchage
Libération finale
- Conformité aux spécifications produit
- Performance fonctionnelle
- Orientation sensorielle
- Comparaison lot à lot
Cette structure aide les équipes à identifier si un problème qualité commence par la variabilité du substrat, la maîtrise du procédé, l’adéquation enzymatique ou la gestion en aval.
Où le choix enzymatique influence les résultats QC
Le système enzymatique influence plus que la vitesse d’hydrolyse. Il peut façonner les fenêtres de procédé, le profil peptidique, la réduction de viscosité, la récupération soluble, l’orientation aromatique et la charge en aval.
Lors de l’évaluation d’un fournisseur d’enzymes, les responsables de production doivent poser les questions suivantes :
- Le fournisseur peut-il accompagner le choix enzymatique spécifique au substrat ?
- Peut-il aider à interpréter la variation des lots et les dérives de procédé ?
- Peut-il recommander des approches enzymatiques pour atteindre un comportement peptidique cible ?
- Peut-il soutenir la montée en échelle sans s’appuyer uniquement sur des hypothèses de laboratoire ?
- Peut-il réagir lorsque la filtration, la viscosité ou le rendement évoluent en production ?
Peptarion se concentre sur ce lien opérationnel. Nous fournissons des enzymes pour la fabrication d’hydrolysats de protéines et accompagnons nos clients avec des recommandations d’application pour une production maîtrisée et reproductible.
Vidéo explicative intégrée : les indicateurs QC qui maintiennent l’hydrolyse sous contrôle
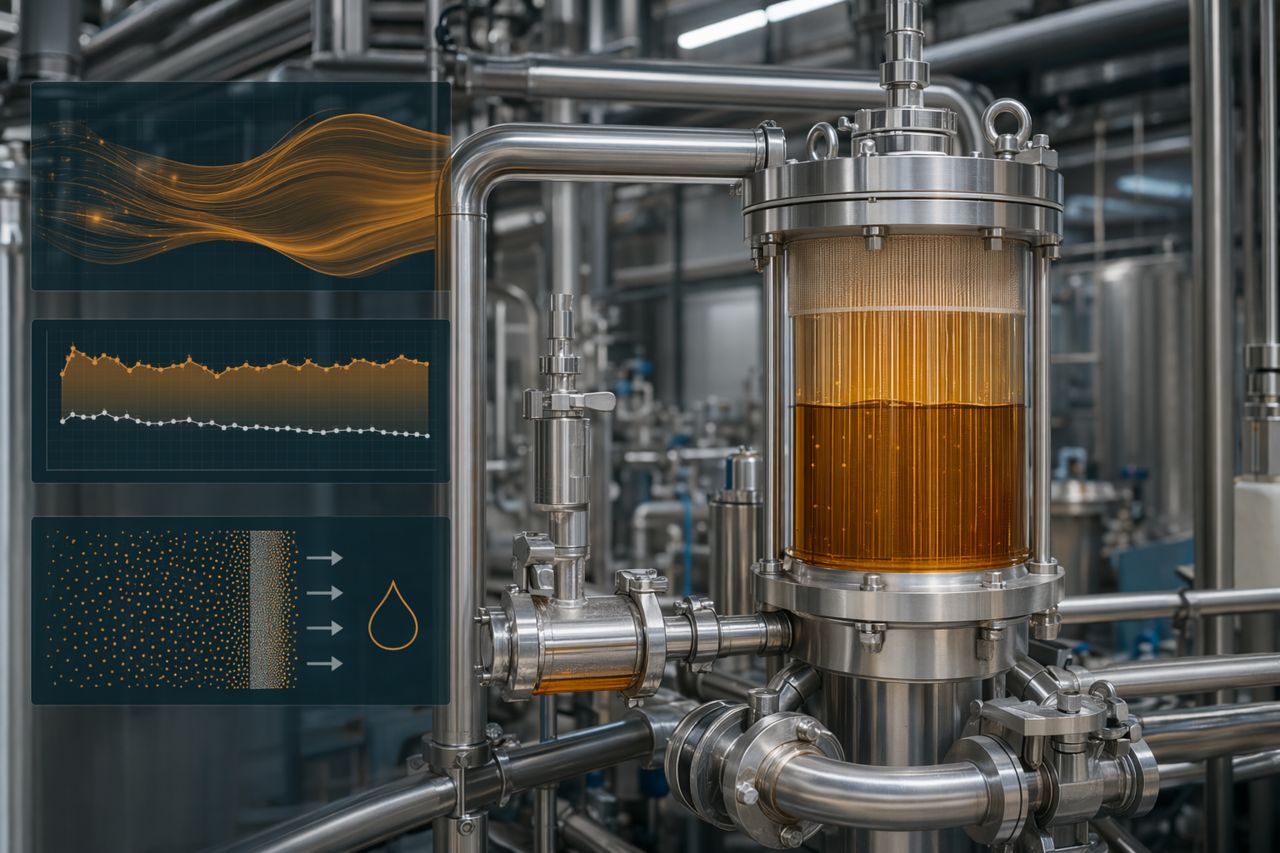
[Intégration d’une vidéo explicative sans visage : suspension protéique ambrée en procédé inox, lignes de coupure peptidique animées, superpositions QC pour la tendance d’hydrolyse, l’évolution de viscosité, le comportement en filtration et la stabilité du rendement. Voix off avec sous-titres à l’écran.]
Signaux d’alerte pratiques que les responsables de production ne doivent pas ignorer
Un résultat isolé hors plage peut être gérable. Des petits décalages répétés sont plus importants, car ils indiquent souvent que la fenêtre de procédé se resserre.
Surveillez :
- Un temps plus long pour atteindre l’orientation d’hydrolyse attendue
- Des corrections de pH ou de température plus fréquentes
- Une viscosité qui reste élevée de manière inattendue
- Une augmentation de la fraction insoluble
- Une filtration plus lente ou une charge accrue sur le séparateur
- Un recours plus important au mélange pour respecter la spécification finale
- Des commentaires clients sur la solubilité, le goût ou la fonctionnalité
Ces signes apparaissent souvent avant une non-conformité qualité formelle. Agir tôt aide à protéger le débit de production et la marge.
Demander un support enzymatique pour la production d’hydrolysats de protéines
Si vous évaluez un nouveau substrat, augmentez votre capacité de production, améliorez la constance des lots ou investiguez une dérive de filtration et de rendement, Peptarion peut vous aider à évaluer l’adéquation enzymatique pour votre ligne.
Utilisez le formulaire de demande de devis sur le site pour partager votre substrat, votre objectif de procédé et votre défi de production actuel. Un spécialiste technique Peptarion vous répondra avec les prochaines étapes pour le choix enzymatique et la discussion procédé.