Métricas de control de calidad para responsables de producción de hidrolizados proteicos
Para un fabricante de hidrolizados proteicos, el control de calidad no se limita a la liberación final del producto. Las métricas más útiles son aquellas que ayudan a los responsables de producción a ver si el lote se mantiene dentro de la ventana de proceso prevista antes de que el rendimiento, el sabor, la solubilidad o el comportamiento de filtración empiecen a desviarse.
Peptarion trabaja como proveedor de enzimas para la producción de hidrolizados proteicos con un enfoque práctico: hidrólisis controlada, comportamiento de lote repetible y soporte técnico que conecta la selección enzimática con la realidad de planta.
Por qué las métricas de control de calidad importan durante la hidrólisis
Los sustratos proteicos son naturalmente variables. Diferentes lotes de materia prima pueden modificar la humedad, el arrastre de grasa, la carga mineral, la estructura de la proteína nativa y el perfil de impurezas. Si el programa enzimático no se ajusta a esa variación, la misma receta de proceso puede entregar resultados distintos.
Los responsables de producción suelen seguir indicadores de control de calidad para responder cuatro preguntas operativas:
- ¿El sustrato se comporta como el último lote aprobado?
- ¿La hidrólisis avanza al ritmo previsto?
- ¿El lote se mantiene dentro de un perfil utilizable de viscosidad y mezclado?
- ¿La separación, concentración, secado o mezcla posteriores se mantendrán estables?
El objetivo no es recopilar más datos. El objetivo es tomar decisiones más tempranas que protejan el rendimiento de la línea y la consistencia del producto terminado.
1. Aceptación de materia prima y variabilidad del sustrato
El control de la hidrólisis empieza antes de añadir la enzima. La calidad de la proteína entrante define los límites para el resto del lote.
Los equipos de producción deben monitorear:
- Concentración de proteína y consistencia de sólidos
- Grasa, cenizas y arrastre de insolubles
- Exposición térmica previa o historial de desnaturalización
- Tamaño de partícula o uniformidad de la suspensión
- Olor, color y comportamiento de manejo entre lotes
Cuando la variación de la materia prima se detecta temprano, la selección enzimática y las condiciones de proceso pueden ajustarse antes de que el lote entre en la fase más sensible de la hidrólisis.
2. Tendencia del grado de hidrólisis
El grado de hidrólisis es uno de los indicadores centrales de la dirección del proceso. Ayuda a los responsables de producción a comprender si la ruptura de las cadenas proteicas avanza hacia el objetivo funcional o nutricional previsto.
La clave no es solo el valor final. La tendencia importa. Un proceso estable debe mostrar un avance controlado a lo largo de la curva de hidrólisis esperada, sin aceleraciones repentinas ni mesetas que obliguen a correcciones reactivas.
Una visión práctica de control de calidad debe conectar el grado de hidrólisis con:
- Estrategia de dosificación enzimática
- Tiempo de residencia
- Control de pH y temperatura
- Eficiencia de mezclado
- Diferencias entre lotes de sustrato
- Riesgo de amargor y perfil de sabor
- Carga de filtración posterior
Peptarion ayuda a sus clientes a seleccionar sistemas enzimáticos que permitan apuntar a un patrón de corte definido, en lugar de simplemente intensificar la hidrólisis.
3. Perfil peptídico y desempeño funcional
Dos lotes pueden mostrar niveles generales de hidrólisis similares y aun así comportarse de forma diferente en la aplicación. El perfil peptídico ofrece a los equipos de producción y técnicos una visión más precisa de cómo la hidrólisis ha moldeado el material.
Según el producto, la distribución de péptidos puede influir en:
- Solubilidad
- Comportamiento de emulsificación o espumado
- Sensación en boca
- Posicionamiento nutricional
- Estabilidad térmica
- Amargor e impacto sensorial
- Desempeño en formulaciones del cliente
Para los responsables de producción, el valor es operativo: el perfil peptídico ayuda a explicar por qué un lote supera una métrica, pero aun así se comporta de forma distinta en etapas posteriores o en el uso del cliente.
4. Viscosidad y manejo de la suspensión
La viscosidad es uno de los indicadores más inmediatos en planta. Si la suspensión se fluidifica demasiado rápido, permanece demasiado pesada o cambia de manera impredecible, el problema puede aparecer más tarde como mala transferencia de calor, mezclado desigual, esfuerzo de bombeo, presión de filtración o manejo inconsistente de sólidos.
Monitoree el comportamiento de la viscosidad según la etapa de proceso, no solo al final del lote. Los puntos de control útiles incluyen:
- Antes de la adición de enzima
- Hidrólisis temprana
- Punto de ajuste a mitad de proceso
- Antes de la inactivación o etapa de retención
- Antes de la separación o concentración
Un programa enzimático controlado debe favorecer un cambio de viscosidad predecible que los operadores puedan planificar.
5. Rendimiento soluble y estabilidad de recuperación
El rendimiento suele ser el punto donde la variación del proceso se vuelve financieramente visible. En la producción de hidrolizados, el rendimiento está ligado a la eficacia con la que la proteína se convierte en material soluble y a la cantidad de producto utilizable que sobrevive a las operaciones posteriores.
Los responsables de producción deben conectar el rendimiento soluble con:
- Calidad del lote de materia prima
- Control del punto final de hidrólisis
- Comportamiento de separación
- Tendencias de la fracción insoluble
- Estabilidad de concentración y secado
- Requisitos de reproceso o mezcla
Si el rendimiento es alto pero la filtración es deficiente, el proceso aún puede resultar costoso. Si la filtración es fácil pero el desempeño funcional es débil, es posible que la hidrólisis no haya avanzado lo suficiente. El mejor ajuste enzimático respalda tanto la recuperación como la intención del producto.
6. Filtración, centrifugación y comportamiento posterior
El desempeño en las etapas posteriores es una de las señales más claras de que la hidrólisis está bajo control. Un lote que parece aceptable en el reactor aún puede generar carga en filtros, separadores, evaporadores o secadores.
Monitoree indicadores como:
- Tendencia de la velocidad de filtración
- Arrastre de sólidos
- Comportamiento de descarga del separador
- Tendencia al ensuciamiento de membranas, cuando corresponda
- Apariencia del líquido clarificado
- Comportamiento de manejo del concentrado
- Consistencia de la alimentación al secador
Cuando estos indicadores se desvían, la elección de la enzima puede ser parte de la solución. El objetivo no es solo alcanzar la meta de hidrólisis, sino alcanzarla de una manera que respalde la siguiente operación.
7. Color, olor y dirección sensorial
Los cambios de color y olor pueden indicar historial térmico, variación de materia prima, riesgo microbiológico, oxidación o sobreprocesamiento. En hidrolizados utilizados en alimentos, nutrición, nutrición para mascotas, fermentación o aplicaciones especiales, estos atributos pueden afectar significativamente la aceptación del cliente.
Los equipos de producción deben tratar la dirección sensorial como una señal de proceso, no solo como una observación final de control de calidad. Una desviación en olor o color puede apuntar a cambios en la calidad del sustrato, el tiempo de residencia, la exposición a temperatura o el punto final de hidrólisis.
8. Estabilidad de pH, temperatura y tiempo de residencia
El desempeño enzimático depende de condiciones operativas controladas. Incluso una enzima bien seleccionada puede entregar resultados inconsistentes si el pH, la temperatura o el tiempo de residencia varían más allá de la ventana prevista.
Los responsables deben revisar los datos de proceso para evaluar:
- Estabilidad durante la adición de enzima
- Respuesta después de la carga del sustrato
- Consistencia del tiempo de retención
- Retrasos en la transferencia de calor
- Efectos de limpieza o cambio de producto
- Patrones de intervención del operador
La pregunta práctica es simple: ¿las condiciones operativas son lo suficientemente estables para que la enzima produzca el mismo patrón de hidrólisis de un lote a otro?
9. Consistencia del hidrolizado terminado
El control de calidad final confirma si el lote cumple con los requisitos del cliente y los requisitos internos. También debe retroalimentar el control del proceso.
Las comprobaciones finales comunes de consistencia incluyen:
- Comportamiento de solubilidad y claridad
- Objetivo de humedad o sólidos
- Perfil de color y olor
- Rango de distribución peptídica
- Perfil de sales y minerales, cuando corresponda
- Estado microbiológico
- Desempeño funcional en la aplicación prevista
Para los responsables de producción, el control de calidad final debe cerrar el ciclo. Si un lote aprueba pero requirió correcciones inusuales por parte del operador, el proceso aún necesita atención.
Construcción de un panel de control de calidad para la producción de hidrolizados
Un panel útil debe ser lo bastante simple para apoyar decisiones de producción y lo bastante detallado para una revisión técnica. Agrupe las métricas por punto de decisión:
Antes de la hidrólisis
- Perfil del lote de materia prima
- Sólidos de la suspensión y comportamiento de mezclado
- Color, olor y carga de insolubles de referencia
Durante la hidrólisis
- Tendencia del grado de hidrólisis
- Estabilidad de pH y temperatura
- Evolución de la viscosidad
- Cumplimiento del tiempo de residencia
- Intervenciones del operador
Después de la hidrólisis
- Rendimiento soluble
- Comportamiento de filtración o separación
- Calidad del líquido clarificado
- Comportamiento de concentración y secado
Liberación final
- Coincidencia con la especificación del producto
- Desempeño funcional
- Dirección sensorial
- Comparación entre lotes
Esta estructura ayuda a los equipos a ver si un problema de calidad empieza con la variabilidad del sustrato, el control del proceso, el ajuste enzimático o el manejo posterior.
Dónde la selección enzimática afecta los resultados de control de calidad
El sistema enzimático influye en más que la velocidad de hidrólisis. Puede moldear las ventanas de proceso, el perfil peptídico, la reducción de viscosidad, la recuperación soluble, la dirección del sabor y la carga posterior.
Al evaluar a un proveedor de enzimas, los responsables de producción deben preguntar:
- ¿Puede el proveedor apoyar la selección enzimática específica para el sustrato?
- ¿Puede ayudar a interpretar la variación entre lotes y las desviaciones del proceso?
- ¿Puede recomendar enfoques enzimáticos para un comportamiento peptídico objetivo?
- ¿Puede apoyar el escalado sin depender únicamente de supuestos de laboratorio?
- ¿Puede responder cuando cambian la filtración, la viscosidad o el rendimiento en producción?
Peptarion se enfoca en esta conexión operativa. Suministramos enzimas para la fabricación de hidrolizados proteicos y apoyamos a los clientes con orientación de aplicación para una producción controlada y repetible.
Video explicativo integrado: métricas de control de calidad que mantienen la hidrólisis bajo control
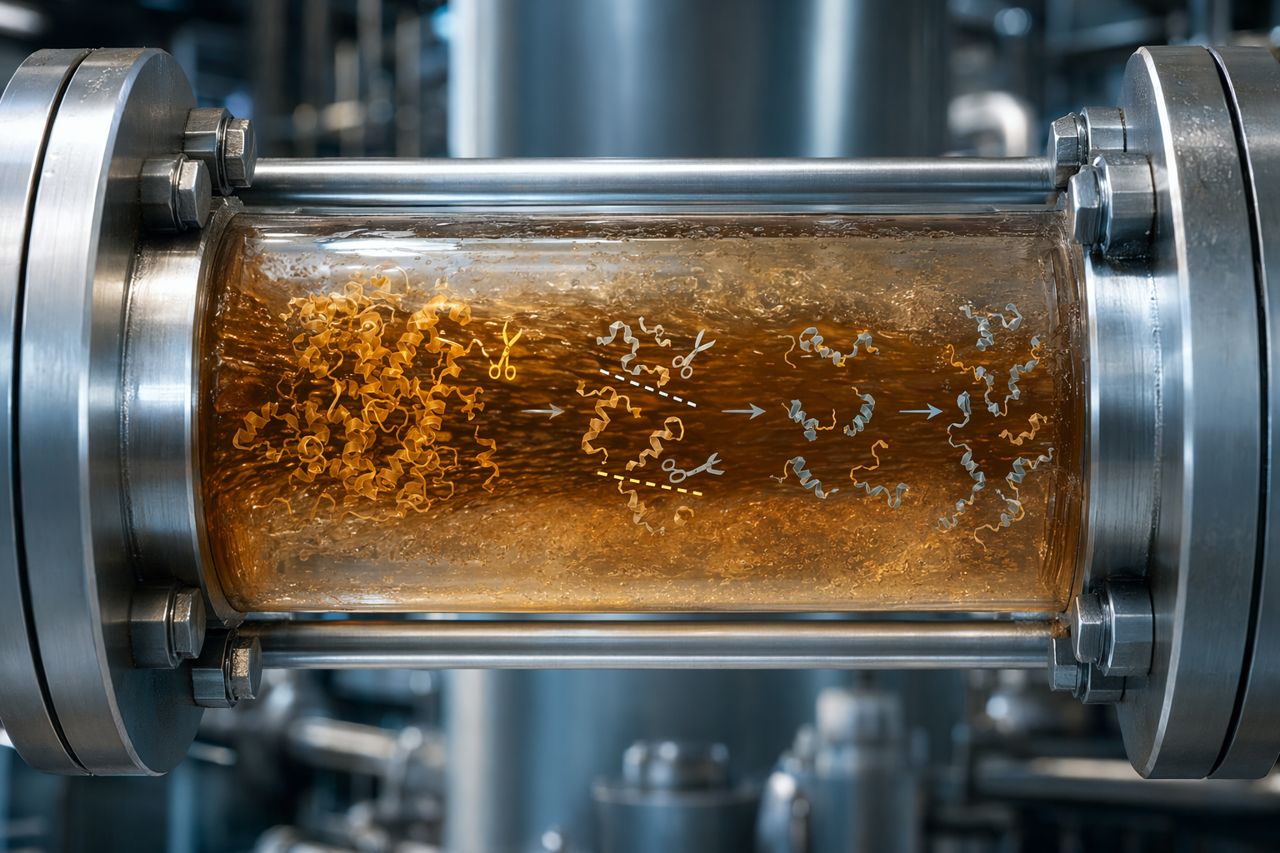
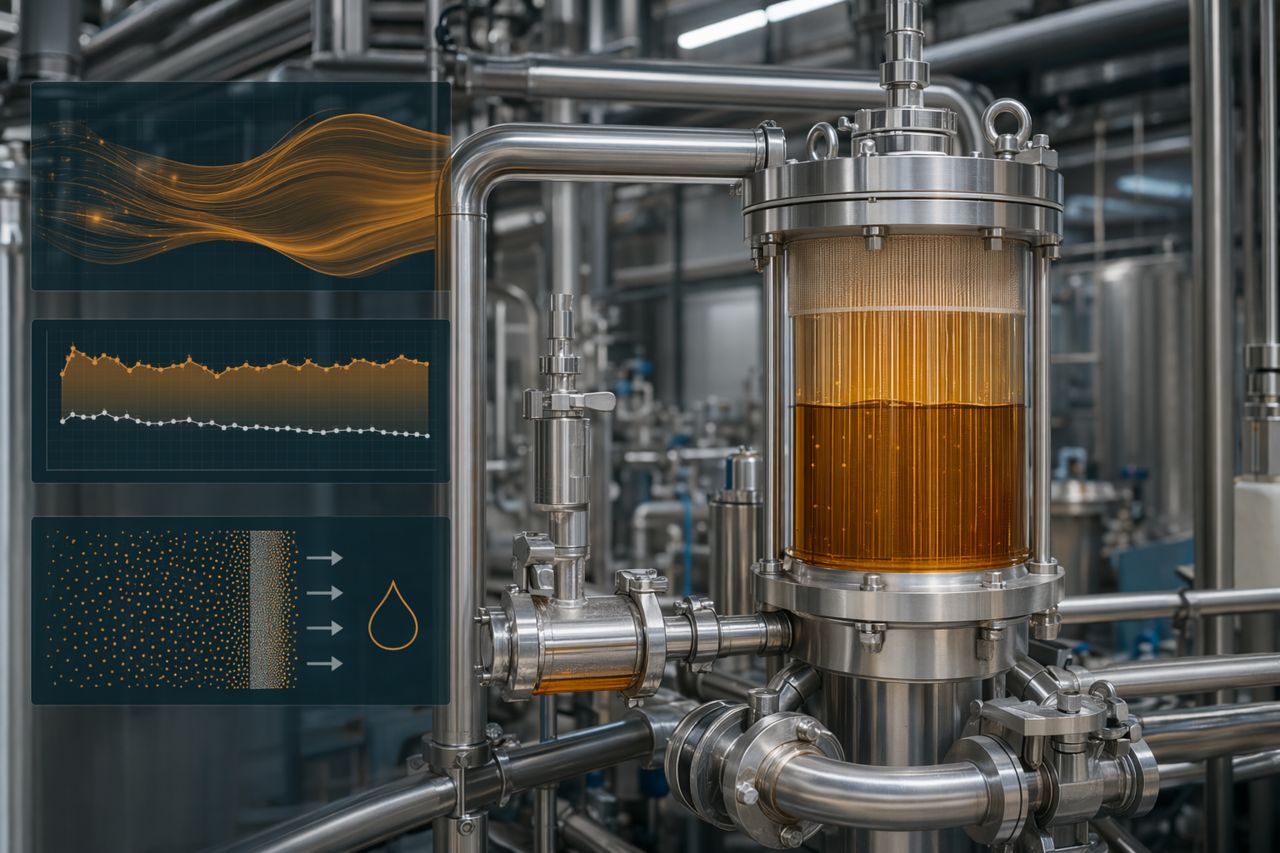
[Inserción de video explicativo sin rostro: suspensión proteica ámbar en procesamiento de acero inoxidable, líneas animadas de corte peptídico, superposiciones de control de calidad para tendencia de hidrólisis, cambio de viscosidad, comportamiento de filtración y estabilidad del rendimiento. Voz en off con subtítulos en pantalla.]
Señales de advertencia prácticas que los responsables de producción no deben ignorar
Un único resultado fuera de rango puede ser manejable. Los pequeños cambios repetidos son más importantes porque a menudo indican que la ventana de proceso se está estrechando.
Preste atención a:
- Mayor tiempo para alcanzar la dirección de hidrólisis esperada
- Correcciones de pH o temperatura más frecuentes
- Retención de viscosidad inesperada
- Aumento de la fracción insoluble
- Filtración más lenta o mayor carga en el separador
- Más mezclas para cumplir la especificación final
- Comentarios de clientes sobre solubilidad, sabor o funcionalidad
Estas señales suelen aparecer antes de una falla formal de calidad. Actuar temprano ayuda a proteger la productividad y el margen.
Solicite soporte enzimático para la producción de hidrolizados proteicos
Si está evaluando un nuevo sustrato, escalando la producción, mejorando la consistencia entre lotes o investigando desviaciones de filtración y rendimiento, Peptarion puede ayudar a evaluar el ajuste enzimático para su línea.
Use el formulario de solicitud de cotización del sitio para compartir su sustrato, objetivo de proceso y desafío actual de producción. Un especialista técnico de Peptarion responderá con los próximos pasos para la selección enzimática y la conversación sobre el proceso.